


 cxl@jihengfeng.com
 English
 Español
 Français
 日本語


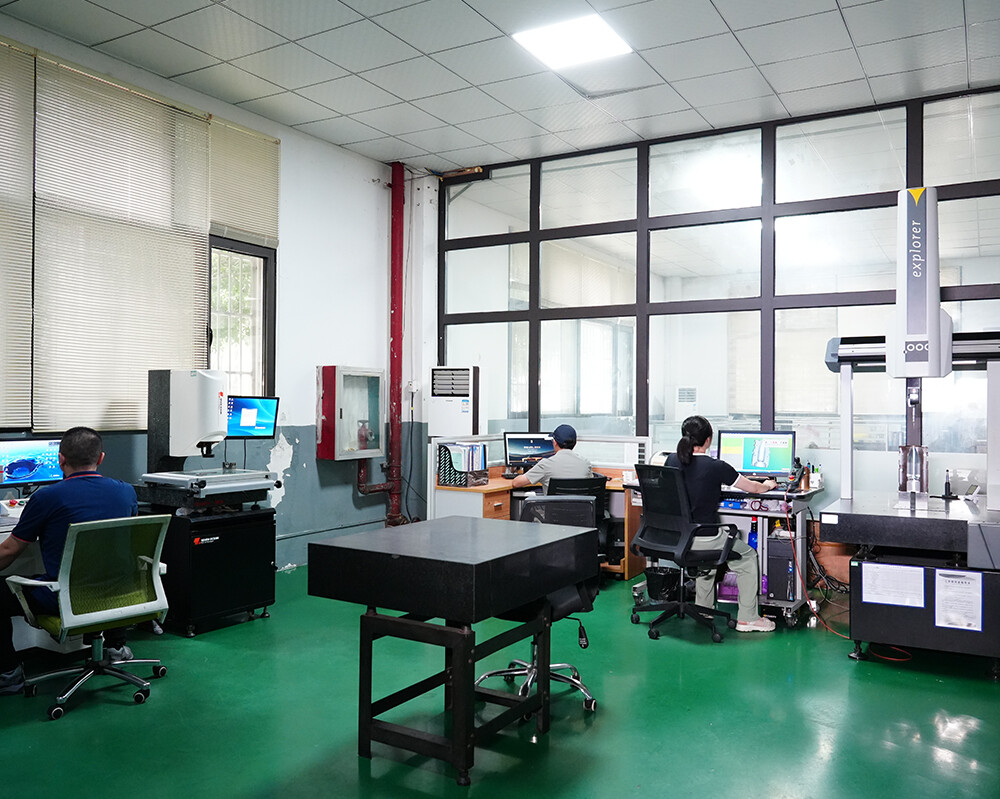
تصنيع قوالب البلاستيك بالنفخ - غرفة فحص الجودة
- فئة:معدات الإنتاج
- الضربات:258次
- تاريخ الافراج عنه:2025-08-19
- يشارك:
- تفاصيل
في مرحلة مراقبة الجودة في التصنيع الدقيق، لا يمكن لطريقة قياس واحدة تحقيق التحقق الشامل من الخصائص المعقدة للقوالب. يعتمد تقييم الأبعاد للأشكال الهندسية المختلفة على مبادئ فيزيائية مختلفة للمسح، مما يتطلب منا بناء مصفوفة قياسات تشمل المسح بالتلامس، والتصوير البصري، والقياس الخطي عالي الدقة، لتلبية احتياجات جمع البيانات الشاملة من الأبعاد المكانية الماكروية إلى جودة الحواف المجهرية.
في عقد الفحص الفعلية، تتولى آلة القياس الإحداثي (CMM) من هكساغون (Hexagon) مهام تقييم التسامحات الهندسية (GD&T) ثلاثية الأبعاد الأساسية، مثل ملف السطح للمنحنيات المعقدة، وتسامح الموضع لأنظمة الثقوب المتعددة، واستواء الأسطح المرجعية للتجميع الحاسمة؛ بالنسبة لبعض المعالم ثنائية الأبعاد المجهرية والزوايا الداخلية الحادة التي يسهل تداخل مسحها بها، يتم التبديل إلى جهاز الإسقاط البصري ثنائي الأبعاد شين تيان (Xintian) لقياس التكبير البصري بدون تلامس؛ بينما مخصص مقياس الارتفاع من ميتوتويو (Mitutoyo) لقفل الأبعاد المتدرجة على محور Z وتسامحات العمق. فقط بالاعتماد على آلية التحقق المتبادل هذه القائمة على مبادئ قياس مختلفة، يمكننا تأكيد أن كل بُعد حاسم في إنتاج القوالب وقطع الغيار لمعدات (آلات النفخ، وآلات التعبئة، وآلات التسمية) المتوافقة مع علامات تجارية مثل Sidel وKrones وKHS وTetra Pak يقع ضمن نطاق تحكم صارم، مما يمنع المنتجات المعيبة من التدفق إلى عملية التجميع التالية.
طابعة الليزر في غرفة الفحص ليست جهاز إخراج مكتبي عادي، بل هي محطة مادية لتنفيذ نظام تتبع الجودة. بعد استخراج البيانات لمؤشرات الدقة المختلفة، يقوم النظام تلقائيًا بإنشاء رمز استجابة سريعة (QR) أو رمز شريطي مخصص يحتوي على رقم الدفعة وبيانات إحداثيات CMM ونتائج التقييم. من خلال النقش بالليزر أو لصق الملصقات، نربط هذا الهوية الرقمية فعليًا بقطعة العمل المادية. تضمن منطق الهندسة هذه "قطعة واحدة، رمز واحد" أنه في حالة حدوث انحرافات في التجميع لاحقًا لأي مكون، يمكن استرداد تقرير فحص CMM الأصلي بشكل عكسي، مما يحقق تتبع الجودة دورة الحياة الكاملة ومراجعة العمليات.
يعتمد ما يسمى بدمج المعالجة والفحص في جوهره الهندسي ليس على القرب المادي، بل على حلقة مغلقة للبيانات. يعمل تقرير انحراف الأبعاد الصادر عن مصفوفة القياسات مباشرة كمعلمة إدخال لضبط تعويض الأداة وتصحيح أصل نظام الإحداثيات في ورشة المعالجة الميكانيكية، وبالتالي تحويل الفرز السلبي اللاحق إلى تحكم استباقي للعملية.


